数控机床设备选型要点:江苏博大成套设备加工精度与效率平衡分析
当制造业竞争进入微利时代,设备选型早已不是“买台机器”那么简单。越来越多的客户在咨询时直接抛出同一个问题:如何在保证加工精度的同时,不牺牲批量生产效率?这恰恰是江苏博大数控成套设备有限公司在为客户提供数控机械设备与自动化加工设备方案时,最常面对的博弈场景。
精度与效率,看似对立,实则同源。如果只盯着机床定位精度0.005mm的样本参数,却忽略了主轴热伸长、切削负载变形等动态误差,那这台设备在连续运转两小时后,实际精度可能已经漂移出公差带。反之,一味追求高速换刀和快移速度,忽视了刚性匹配,加工出的零件表面粗糙度往往难以达标。
选型不是选参数,而是选“匹配度”
我们在做机床设备选型时,第一步不是看样本,而是做工艺切片分析。以工程机械结构件为例,粗加工需要大扭矩、高刚性,精加工则对微量进给和插补精度要求苛刻。一台设备能否同时满足两种工况?关键看主轴转速范围与功率扭矩曲线的重叠区间。
江苏博大数控成套设备有限公司在为客户定制精密机械制造方案时,会特别强调“加工域”的概念:即设备在其有效行程内,不同位置的重复定位精度一致性。很多设备在行程中心精度尚可,但靠近行程极限时,因拖板悬伸量变化,精度衰减严重。这一点,恰恰是众多选型报告里被忽略的数据。
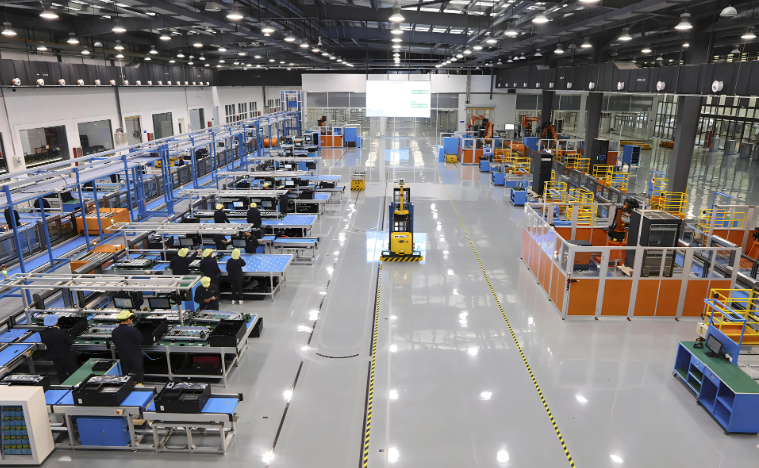
解决平衡问题的三个支点
要打破精度与效率的跷跷板效应,不能只靠设备本身,得从三个层面联动。首先是数控配件的选配逻辑——丝杠精度等级、导轨预压等级、轴承游隙,这些部件的组合方式直接决定了设备的高速稳定性。其次是工艺参数的二次开发,同一台设备,用G05.1高速高精度控制模式和常规G01直线插补,加工效率和表面质量可能相差30%以上,这需要经验丰富的技术团队来做后置优化。
第三点,也是最容易被低估的:设备安装维保质量。一台水平度偏差0.02mm/m的机床,其加工圆度误差会呈几何级放大。我们曾帮某客户做过一次设备搬迁后的精度恢复,仅仅重新调整了地脚螺栓的锁紧力矩和垫铁分布,其镗孔同轴度就从0.03mm改善到0.008mm,效率提升立竿见影。所以,选型时务必考察供应商是否具备体系化的安装与运维能力,而不是只卖裸机。
在实践中,我们建议客户采用“阶梯式试切”的验收方式,而非单一切削测试。具体清单可参考:
- 粗加工——测量单位时间金属去除率与主轴负载波动;
- 半精加工——检测尺寸散差(CPK值)与表面振纹;
- 精加工——连续24小时热机后复检定位精度,模拟真实生产节拍。
这种测试方法能真实暴露设备在长时间运行下的热稳定性和五金工装夹持系统的综合表现。事实上,很多标称高精度的设备在热机后精度衰减严重,反而是那些结构对称性好、热补偿到位的设备,能在效率提升20%的同时,保持精度波动在±0.005mm以内。
回到选型本身,江苏博大数控成套设备有限公司始终认为,无论是数控机械设备还是自动化加工设备,其终极价值不在于参数表上的冷冰冰数字,而在于能否在客户的生产节拍内,稳定地制造出合格零件。平衡精度与效率的核心,在于对工况的深刻理解和对设备潜能的二次开发能力。未来,随着智能补偿技术和自适应控制算法的普及,这种平衡将不再依赖老师傅的“手感”,而是依靠数据驱动的系统性解决方案。